Håll dig uppdaterad med Ledrobits senaste tekniska framsteg, patentprestationer och globala marknadsexpansioner medan vi fortsätter att förnya oss inom industriell automation.
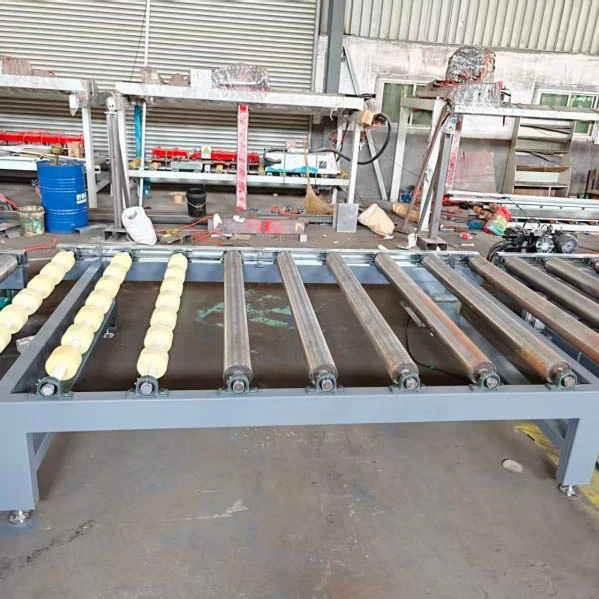
I den nordamerikanska prefabricerade betongindustrin används betongpollare i stor utsträckning i kommunal landskapsarkitektur, parkeringsanläggningar, kommersiella fastigheter och säkerhetsapplikationer. Med stabil efterfrågan på marknaden och ökande krav på stora volymer, letar prefabricerade tillverkare ständigt efter sätt att förbättra produktionseffektiviteten samtidigt som produktkvaliteten bibehålls.
Ytbehandling är dock fortfarande ett av de mest utmanande stegen i pollartillverkning. Traditionella manuella poleringsmetoder skapar ofta produktionsflaskhalsar på grund av instabil bearbetningshastighet, inkonsekvent efterbehandlingskvalitet och höga arbetskrav. I takt med att arbetskostnaderna ökar och det blir svårare att rekrytera kvalificerad arbetskraft, blir automatiserad poleringsteknik en viktig lösning för moderna prefabricerade betongfabriker.
För många prefabricerade betongtillverkare är polering ett kritiskt steg som direkt påverkar den övergripande produktionsrytmen. När poleringsprocessen inte kan hålla jämna steg med gjutning, härdning, fasning och förpackningsprocedurer, kan förseningar uppstå under hela tillverkningsflödet.
Kommunala och kommersiella beställningar av stora volymer kräver hundratals eller till och med tusentals identiska pollare med konsekvent ytutseende. Under dessa förhållanden skapar det att helt förlita sig på manuell polering utmaningar när det gäller att upprätthålla stabil produktion och uppfylla strikta leveransscheman.
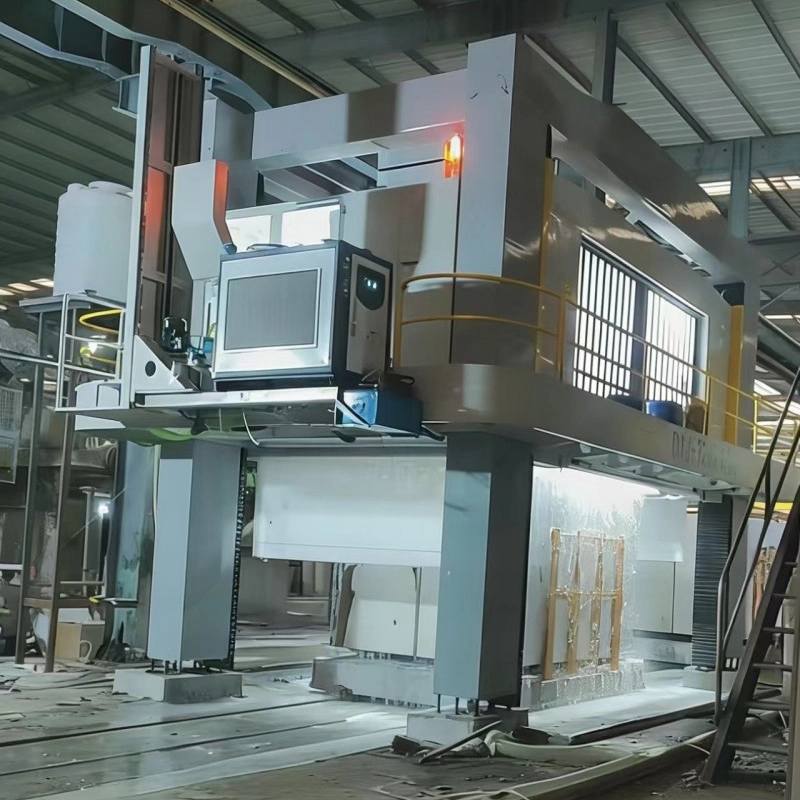
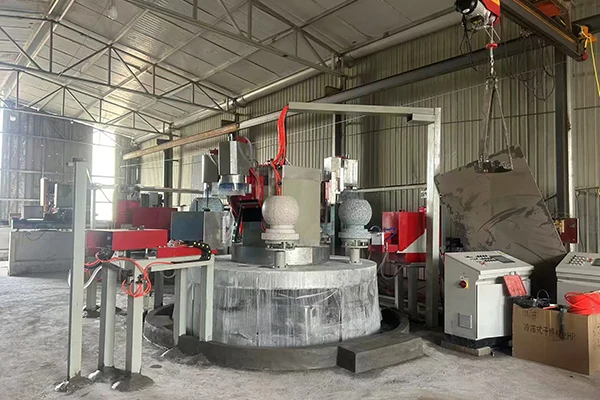
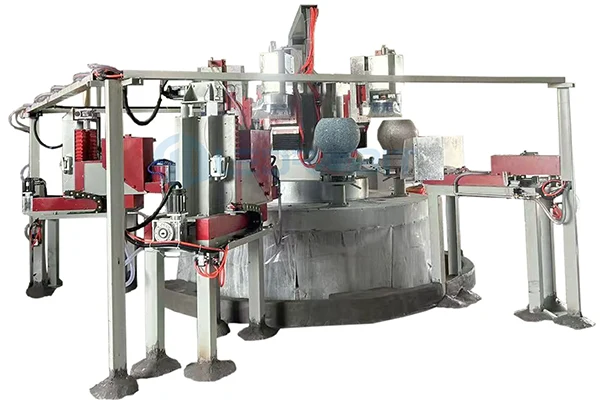
Enautomatiserad polermaskinhjälper tillverkare att övervinna dessa begränsningar genom att införa en kontrollerad och repeterbar efterbehandlingsprocess, vilket gör det möjligt för poleroperationer att matcha moderna produktionskrav för stora volymer.
Även om manuell polering har använts flitigt i flera år, uppvisar det flera strukturella begränsningar när produktionsvolymen ökar.
Manuell sliphastighet beror mycket på förarens erfarenhet och fysiska kondition. När arbetstiden ökar kan trötthet minska produktiviteten och skapa inkonsekventa produktionscykler. Detta gör det svårt för fabrikerna att exakt förutse den dagliga produktionen.
Det slutliga utseendet på en polerad pollare beror mycket på förarens teknik, sliptryck och bearbetningserfarenhet. Skillnader mellan arbetare kan resultera i ojämn ytfinish, vilket påverkar den visuella konsekvens som krävs för storskaliga projekt.
Betongpollarämnen kan väga flera hundra kilo, vilket gör manuell rörelse, positionering och vändning svårt. Frekvent hantering ökar inte bara arbetskostnaderna utan skapar också ytterligare säkerhetsrisker på arbetsplatsen.
Dessa begränsningar blir mer betydande under högproduktionsperioder när tillverkare behöver slutföra stora partiorder inom kortare leveransperioder.
Den största fördelen med ett flerstationspoleringssystem är parallell bearbetning. Istället för att slutföra ett arbetsstycke i taget, a5-stations automatiserad polermaskinkan bearbeta flera arbetsstycken samtidigt, vilket avsevärt förbättrar produktionskapaciteten inom samma fabriksfotavtryck.
Att taDMJ-5 polermaskinsom ett exempel är malningscykeln ungefär4 minuter per styck. Denna stabila bearbetningstid uppnås genom kontrollerad matningshastighet, konsekvent maltryck och fasta mekaniska parametrar.
Till skillnad från manuella operationer där produktionshastigheten varierar mellan arbetarna, skapar automatiserad polering en maskinstyrd produktionsrytm. Detta gör det möjligt för tillverkare att bättre uppskatta produktionen, schemalägga beställningar och förbättra den övergripande produktionshanteringen.
Förutom att öka produktionen ger automatisering betydande fördelar när det gäller produktlikhet.
För prefabricerade betongprodukter som används i kommunala och kommersiella projekt är utseendemässighet ofta ett viktigt krav. Automatiserade positionerings- och profileringssystem säkerställer att varje arbetsstycke får samma bearbetningsbehandling.
Under fasningsprocessen kan den matchande fasningsutrustningen upprätthålla en avfasningsradietolerans inom±1 mm. Denna noggrannhet uppnås genom mekaniska positionerings- och profileringsmekanismer snarare än operatörens bedömning, vilket ger mer tillförlitlig repeterbarhet för batchproduktion.
För tillverkare som producerar stora kvantiteter standardiserade pollare hjälper denna nivå av konsistens till att minska kvalitetsvariationerna och förbättrar slutproduktens presentation.
Vid utvärdering av automatiserad polerutrustning bör prefabricerade tillverkare fokusera på flera viktiga tekniska faktorer.
Antalet arbetsstationer påverkar direkt produktionskapaciteten. En design med flera stationer gör att flera pollare kan bearbetas samtidigt, vilket ökar produktionen utan att avsevärt utöka utrustningens fotavtryck.
Att hantera tunga betongkomponenter är en stor arbetsutmaning. De DMJ-5 automatiserad polermaskinstödjer arbetsstycken upp till300 kg, vilket minskar behovet av manuella lyft och vändningar samtidigt som säkerheten på arbetsplatsen förbättras.
Utrustningskompatibilitet med vanliga pollarestorlekar är avgörande för produktionsflexibilitet. DMJ-5 stöder en bearbetningsdiameter påφ400–600 mm, som täcker många vanliga pollarespecifikationer som används på den nordamerikanska marknaden och hjälper tillverkare att minska utrustningens justeringstid.
Eftersom prefabricerade betongindustrin fortsätter att möta stigande arbetskostnader, ökande ordervolymer och högre kvalitetsförväntningar, blir automatisering ett nödvändigt steg för tillverkare som söker långsiktig konkurrenskraft.
En 5-stations automatiserad poleringslösning är inte bara utformad för att öka produktionshastigheten. Ännu viktigare är att den förvandlar polering från en arbetsberoende operation till en standardiserad tillverkningsprocess med förutsägbar produktion, stabil kvalitet och förbättrad säkerhet.
För prefabricerade betongfabriker som eftersträvar mager produktion och skalbar tillväxt, representerar automatiserad polerteknik en praktisk investering mot effektivare och tillförlitligare tillverkning.